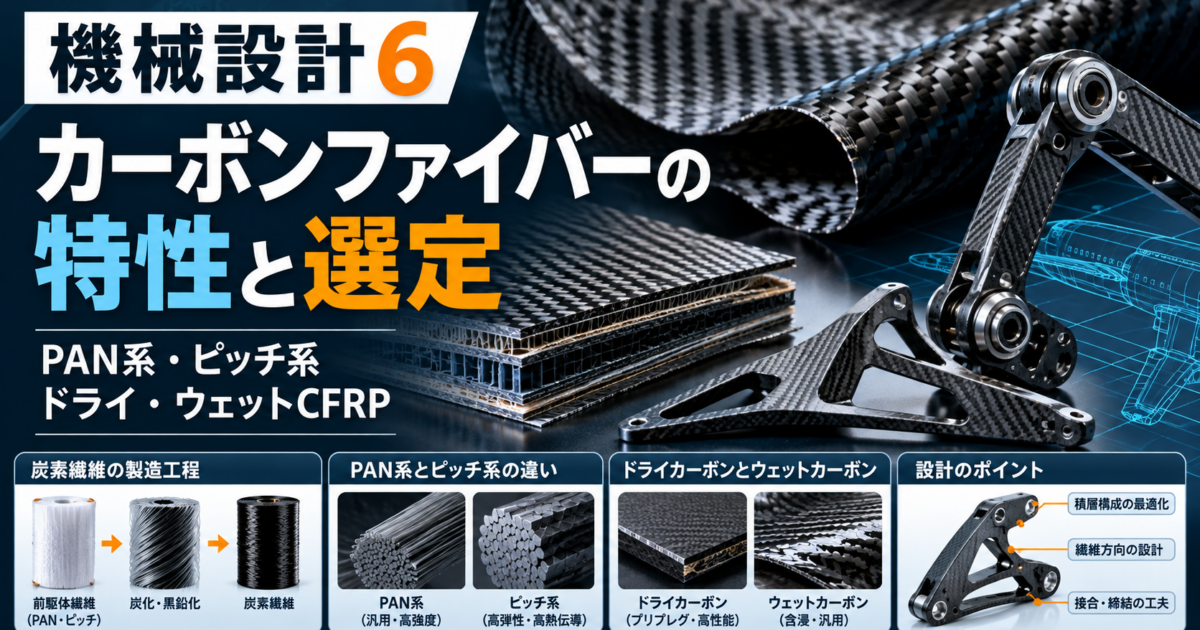
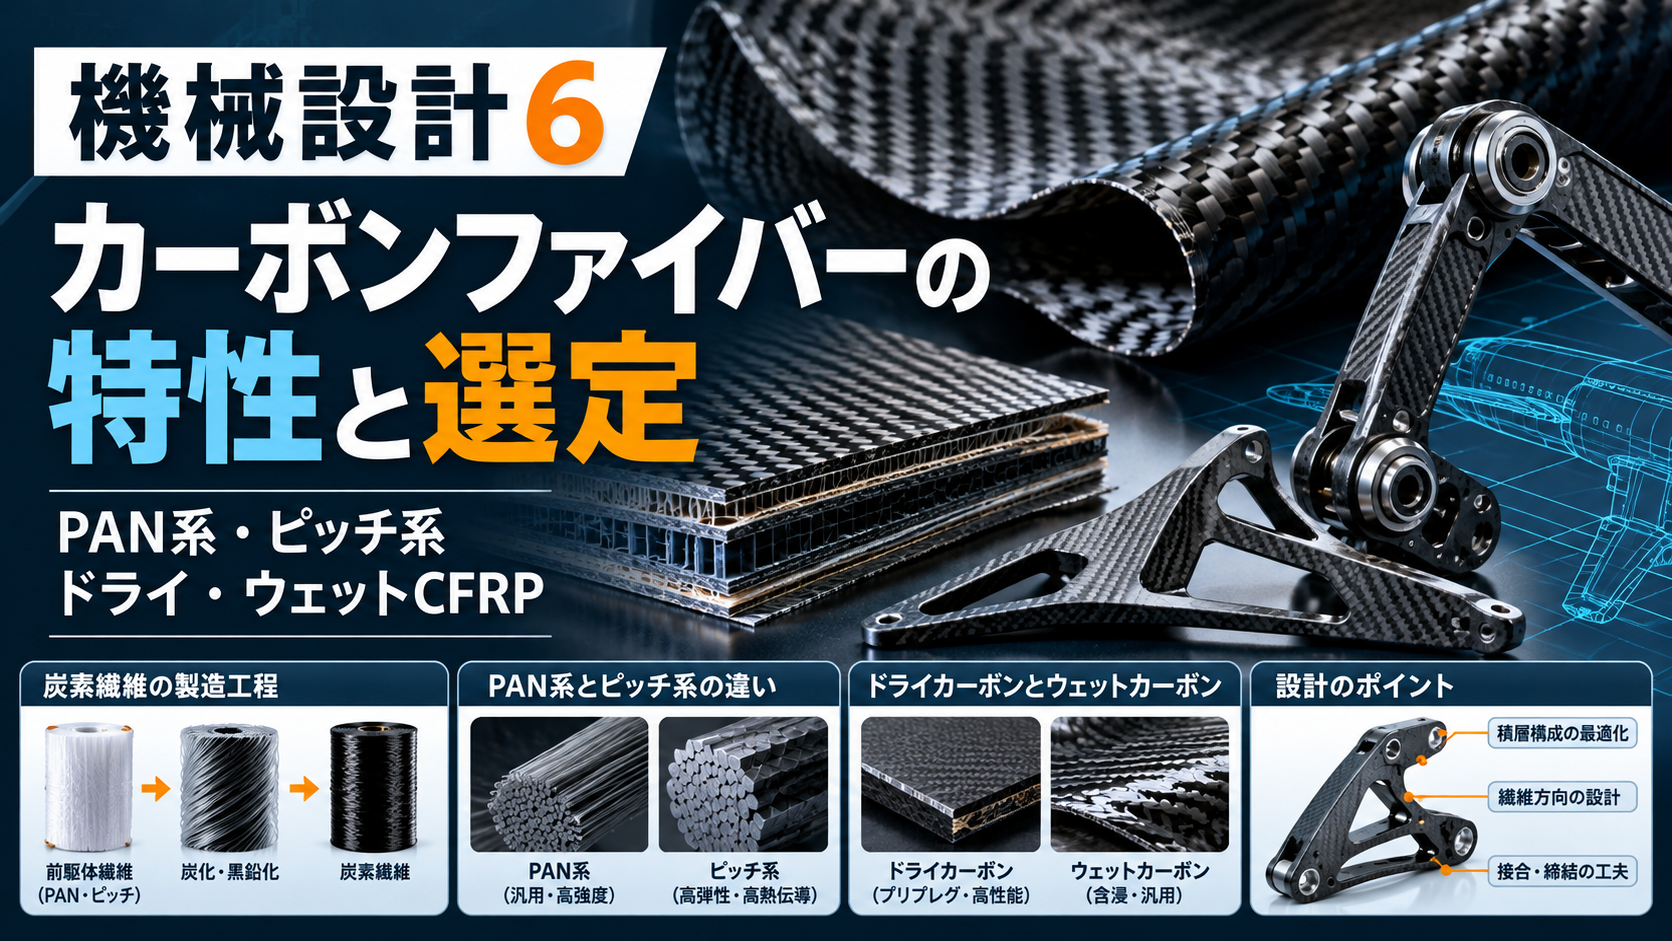
カーボンファイバー(炭素繊維)は軽量・高強度で知られます。しかし、炭素繊維単体とCFRP(炭素繊維強化プラスチック)は同じものではありません。繊維方向、樹脂、積層構成、成形方法、穴加工によって部品性能が大きく変わります。本記事では高校生・若手設計者にもわかるように、PAN系・ピッチ系、ドライカーボン・ウェットカーボン、製造工程、JIS規格、設計上の注意を他材料と比較して解説します。
はじめに|カーボンファイバーとCFRP、金属との違い
炭素繊維は細長い炭素質の繊維です。一般的なCFRPは、繊維をエポキシ樹脂などのマトリックス(母材)に組み込んだ複合材料です。炭素繊維は主に長手方向の荷重を分担し、樹脂は繊維を結合して荷重を伝達し、外部環境から保護します。CFRTPは熱可塑性樹脂を使うタイプ、CFRPには熱硬化性樹脂のものもあり、用途によって選択します。
| 材料 | 優れている点 | 注意点 |
|---|---|---|
| CFRP(一般的な炭素繊維複合材) | 軽量、高い比強度・比剛性、設計方向に性能を集中できる | 異方性、層間剥離、衝撃損傷、複雑な品質管理 |
| 鋼 | 高剛性、等方的な設計データが多い、低コスト | 重く、腐食に注意 |
| アルミニウム合金 | 軽量、切削・接合・リサイクルの流通基盤 | CFRPより重くなる設計もある |
| チタン合金 | 高比強度、耐食性 | 高コスト・加工難 |
| マグネシウム合金 | 軽量、ダイカスト性 | 低剛性、腐食・温度の制約 |
化学的・物理的特性|重さ・熱・電気・腐食
密度|炭素繊維とCFRPの重量は異なる
PAN系炭素繊維の密度はおおむね1.75~1.95 g/cm³、ピッチ系はグレードにより約1.9~2.2 g/cm³など。樹脂を含むCFRPは繊維体積含有率・樹脂・空隙率によって変わりますが、約1.5~1.7 g/cm³が代表的です。アルミ約2.7、鋼約7.85、チタン約4.5 g/cm³と比較して軽量です。ただし同一の荷重・たわみ・衝撃要求を満たす完成品で比較します。
導電性・熱伝導性|方向で大きく異なる
炭素繊維は電気を通すため、CFRPの切りくず・粉じんが電子機器に入ると短絡要因になることがあります。またCFRPの熱伝導率は繊維方向、厚さ方向、繊維種、樹脂で大きく変わります。高弾性率ピッチ系の一部は繊維軸方向に非常に高い熱伝導率を示しますが、CFRP板の厚さ方向にその値を適用してはいけません。
熱膨張・温度特性|小さい熱膨張でも樹脂限界がある
炭素繊維の軸方向熱膨張はゼロ付近または負になるグレードがあります。CFRP積層板では積層角度と樹脂によって全体の膨張が決まります。また使用温度は炭素繊維の耐熱性だけでなく、樹脂のガラス転移温度(Tg)、吸湿、長期熱老化、荷重条件で制約されます。「炭素だから高温に強い」とは限りません。
耐食性とガルバニック腐食
CFRP自身は鋼のように赤錆を発生しませんが、樹脂は紫外線、薬液、吸湿などで劣化し得ます。導電性の炭素繊維がアルミニウムなどの金属と接触し、電解液が存在すると、接触する金属側でガルバニック腐食が進むことがあります。絶縁層、シール、コーティング、排水経路を設計します。
機械的性質|強度・剛性・靱性・伸び・価格
高比強度・高比剛性|繊維単体と積層板を区別
高強度PAN系炭素繊維の引張強さは約3~7 GPa、軸方向の弾性率は約230~300 GPa級の製品が多く、高弾性率グレードはさらに高い値になります。ただしこれは繊維単体の値で、完成CFRP部品にそのまま適用できません。実際の強度・剛性は樹脂、繊維体積比、繊維方向、積層順序、欠陥、環境と試験方法で決まります。
異方性|0°・90°・±45°の役割
一方向材(UD材)は繊維方向に強度・剛性を集中できます。0°層は主な引張・曲げ荷重方向、90°層は横方向の剛性や寸法安定性、±45°層は面内せん断やねじり荷重に寄与しやすい設計の出発点です。ただし積層構成は荷重・形状・許容変形に合わせて解析・試験で決定してください。±45°を入れれば必ず良い、という意味ではありません。
靱性・衝撃・層間剥離|見た目だけで判断しない
CFRPは繊維方向の強度に優れる一方、層間剥離やマトリックス割れ、圧縮下での局部座屈や微小座屈が設計上の課題です。落下・工具接触などの衝撃後に、表面では見えにくい内部損傷が発生する場合があります。必要に応じて超音波探傷などの非破壊検査、損傷許容設計、衝撃後圧縮(CAI)の評価を行います。
加工性・価格・リサイクル性
CFRPは切削中の繊維ほつれ、層間剥離、樹脂の熱損傷、工具摩耗が問題になります。工具選定、穴の裏当て、送り・回転数、集じん、エッジ封止の検討が必要です。材料・金型・成形時間・検査費は一般に汎用鋼より高くなることがあります。熱可塑性CFRTPでは再溶融成形や材料回収の選択肢がある一方、熱硬化性CFRPは繊維回収・品質保持に制約があります。
PAN系とピッチ系|炭素繊維の種類と特性
PAN系|強度と汎用性を重視
PAN系はポリアクリロニトリル系前駆体繊維を原料とし、航空宇宙、車両、産業機械、スポーツ用途などで広く採用されます。高強度と高弾性率のグレードがあり、用途に応じて選びます。PAN系なら一律に高強度、ピッチ系なら一律に高剛性という単純な区分ではありません。
ピッチ系|高弾性率・高熱伝導を狙うグレードも
ピッチは石油・石炭などに由来する炭素質原料。特にメソフェーズピッチ系では高弾性率や繊維軸方向の高い熱伝導率を得るグレードがあります。一方、破断伸び・圧縮特性・扱いやすさは個別に評価する必要があります。等方性ピッチ系とメソフェーズピッチ系を混同しないことが重要です。
| 比較 | PAN系 | ピッチ系 |
|---|---|---|
| 前駆体 | PAN(ポリアクリロニトリル)系繊維 | ピッチを繊維化したもの |
| 特性傾向 | 高強度の選択肢が多い | メソフェーズ系で高弾性率・高熱伝導の選択肢 |
| 重視すべき選定値 | 引張強さ・弾性率・圧縮・疲労・価格 | 弾性率・熱伝導・破断伸び・加工性 |
| 用途例 | 航空宇宙・輸送機器・産業機械 | 高剛性部材・熱管理・精密構造 |
炭素繊維(単体)の製造工程|前駆体から炭素繊維へ
PAN系炭素繊維の代表工程
①PAN前駆体を紡糸 → ②延伸・洗浄・乾燥 → ③耐炎化(酸化雰囲気で概ね200~300℃) → ④炭化(不活性雰囲気で概ね1000℃以上) → ⑤必要に応じ高温処理・黒鉛化 → ⑥表面処理 → ⑦サイジング剤付与 → ⑧巻取り・検査という流れです。温度は設備・製品グレードにより異なります。
耐炎化は後段の高温処理で繊維形状を保つための化学構造転換、炭化は非炭素成分を取り除いて炭素質の繊維を得る工程です。表面処理・サイジングは樹脂との界面接着や取り扱い性を調整します。サイジング剤は最終樹脂との適合性を確認してください。
ピッチ系炭素繊維の代表工程
①ピッチ原料の調整 → ②溶融紡糸 → ③不融化(酸化などで形状安定化) → ④炭化 → ⑤必要に応じ高温熱処理・黒鉛化 → ⑥表面処理・サイジングの順です。前駆体の分子配向や高温処理条件によって繊維特性が異なります。
炭素繊維からCFRPになるまで
繊維をUDテープ・織物・プリプレグなどに加工し、樹脂を含浸・成形・硬化または冷却してCFRP部品にします。炭素繊維の製造工程とCFRPの成形工程は別工程であり、品質保証も別々に行います。
ドライカーボンとウェットカーボンの違い
用語の注意|ドライ/ウェットは厳密な材料規格名ではない
業界では「ドライカーボン」を主にプリプレグ(樹脂含浸済み繊維)を積層し、真空バッグ+加熱・加圧(オートクレーブ等)で硬化した部品の通称として使うことがあります。一方「ウェットカーボン」は乾いた繊維に液状樹脂をその場で塗布・含浸させるウェットレイアップ等を指すことがあります。ただしこれらは厳密に統一されたJIS成形法の名称ではなく、メーカーごとに意味が異なります。
また真空インフュージョンやRTMは、乾いた繊維を配置してから樹脂を注入する方法ですが、単純に「ウェット=低性能」と分類できません。成形方法・繊維体積含有率・空隙率・硬化状態・試験結果で比較します。
| 比較 | プリプレグ成形(いわゆるドライ) | ウェットレイアップ(いわゆるウェット) |
|---|---|---|
| 樹脂供給 | 予め樹脂を含ませた材料を使用 | 積層工程で液状樹脂を含浸 |
| 設備例 | 冷凍保管、真空バッグ、オーブン/オートクレーブ等 | 型、ハンドローラー、真空バッグ等 |
| 特徴 | 樹脂量・積層再現性を管理しやすい | 試作・少量生産で導入しやすい |
| 注意点 | 保管期限・温度履歴・硬化管理、設備費 | 樹脂偏り・気泡・含浸むら、作業者依存 |
| 品質判定 | 成形名称ではなく検査と物性試験で判定 | 同左 |
JIS・ISO規格|炭素繊維とCFRPの評価方法
繊維規格と複合材料規格の違い
炭素繊維の引張特性と、CFRP積層板の引張・曲げ・圧縮特性では試験片と規格が違います。規格番号にはJISの部門記号や番号があり、数字そのものは強度を意味しません。現行版と試験片の方向・寸法・速度・環境を確認します。
| 規格 | 主な対象 | 設計での活用 |
|---|---|---|
| JIS R 7606 | 炭素繊維―単繊維の引張特性の試験方法 | 繊維単体の引張評価 |
| JIS R 7608 | 炭素繊維―樹脂含浸ストランド試験法 | 繊維束の評価 |
| JIS K 7073 | 炭素繊維強化プラスチックの引張試験方法 | 積層板の引張強度・弾性率 |
| JIS K 7074 | 炭素繊維強化プラスチックの曲げ試験方法 | 板・梁材の曲げ評価 |
| JIS K 7076 | 炭素繊維強化プラスチックの面内圧縮試験方法 | 圧縮特性 |
| JIS K 7078 | 炭素繊維強化プラスチックの層間せん断試験方法 | 層間破壊の検討 |
※掲載規格は参照候補です。廃止・改正・引用規格の最新状況、正式名称、適用可能な材料、規定された試験条件をJISCの最新版で確認してください。設計保証値には試験ロット・積層構成・使用環境を明示します。
製造方法|積層・成形・仕上げの違い
プリプレグ+真空バッグ/オートクレーブ
材料の積層方向と順序を制御しやすく、高い品質が求められる部品で採用例があります。ただし真空・圧力・温度・時間、保管条件と硬化度の管理が重要です。オートクレーブを使わないOoAプリプレグやオーブン硬化もあります。
ハンドレイアップ・真空インフュージョン・RTM
ハンドレイアップは少量生産に柔軟ですが、含浸むら・気泡・樹脂比率に注意します。真空インフュージョンは型に配置した乾いた繊維に真空を利用して樹脂を含浸させます。RTMは閉じた型内に樹脂を導入する方法で、部品形状や生産数量により有利となります。
フィラメントワインディング・プルトルージョン・CFRTP成形
フィラメントワインディングはパイプ・圧力容器、プルトルージョン(引抜成形)は一定断面の長尺材に向きます。CFRTPでは熱可塑性樹脂の加熱・加圧による短サイクル成形や溶着の選択肢があります。
切断・穴あけ・トリミング|粉じんと層間剥離
切削では摩耗に強い工具、十分な支持、適正な送り、出入口の欠けと層間剥離の監視が重要です。炭素繊維粉じんは呼吸器や皮膚への刺激と電気短絡の問題があり得るため、局所集じん、適切な保護具、粉じんの飛散防止、電気機器保護を計画します。樹脂粉じんや研磨粉の可燃性もリスクアセスメントで確認します。
設計のコツ|CFRPを選定するには?
Step 1:荷重と繊維方向を先に決める
静荷重、曲げ、圧縮、ねじり、振動、衝撃、疲労の方向を洗い出します。一方向に高強度が必要なのか、多方向の荷重を受けるのかで、UD材・織物・準等方積層の候補が変わります。金属と同じ等方弾性体として安易に計算しないことが大切です。
Step 2:積層順序と対称性・バランスを確認する
積層は繊維方向だけでなく各層の配置順序が曲げ・ねじり連成や層間応力に影響します。一般に対称積層やバランス積層を候補とし、熱変形・反り・局部座屈・端部剥離を解析します。層の切り替え位置(プライドロップ)は応力集中を起こさないよう段階的に設計します。
Step 3:穴・ボルト・接着部の設計
CFRPの穴では支圧破壊、せん断引抜き(シアアウト)、ネットテンション破壊、層間剥離を検討します。適正な端距離・ピッチ・積層補強、座金・ブッシュ・インサートや接着併用を検討します。穴近傍に繊維を切断することで強度低下が起こるため、金属の一般的なねじ強度式だけで設計しないでください。アルミ金具との接合ではガルバニック腐食を防止します。
Step 4:衝撃・圧縮・経年変化も含めた安全率
引張試験の強さだけで安全率を決めず、圧縮、座屈、疲労、吸湿、温度、紫外線、樹脂劣化、衝撃後残存強度を用途別に評価します。損傷の検査方法と補修可能性も設計初期に決めます。
Step 5:金属との複合構造で考える
ベアリング座、ねじ部、摺動部など局所的な荷重集中・耐摩耗が重要な箇所は、金属インサートや接着ジョイントを組み合わせる方法があります。CFRPだけで全機能を賄う必要はありません。製造・検査・組立・修理・廃棄までの総コストで判断します。
| 用途 | 候補 | 設計上のチェック |
|---|---|---|
| 軽量ロボットアーム・高速移動体 | PAN系CFRPのUD/積層材 | 主荷重方向の剛性・固有振動数・締結部 |
| 精密ステージ・測定装置 | 高弾性率PAN系やピッチ系CFRP | 熱変形、振動、繊維方向、寸法安定性 |
| 高剛性放熱部材 | 高熱伝導ピッチ系を含むCFRP | 繊維方向の熱伝導、界面・厚さ方向 |
| 円筒シャフト・配管 | 巻付成形CFRP | ねじり・座屈・端部接合 |
| 試作パネル・外装カバー | ウェットレイアップ、インフュージョン等 | 外観・重量・含浸むら・厚み管理 |
| 安全重要な軽量構造 | 認定済み工程のプリプレグ/RTM等 | 品質保証、欠陥検査、許容値・トレーサビリティ |
よくある質問(FAQ)
カーボンファイバーとCFRPは同じ?
いいえ。カーボンファイバーは繊維材料、CFRPは繊維と樹脂などを組み合わせた複合材料です。繊維単体の強度は部品強度と同じではありません。
ドライカーボンはウェットカーボンより必ず強い?
必ずしもそうではありません。繊維・樹脂・積層・含浸・硬化・欠陥率で性能が決まります。名称だけで強度や品質は保証されません。
PAN系とピッチ系の使い分けは?
一般に強度を重視する設計でPAN系が広く使われ、高弾性率・高熱伝導を重視する場合にはメソフェーズピッチ系も候補になります。ただし個別グレードと部品構成を比較します。
なぜ繊維方向で強さが違う?
繊維は主に長手方向の荷重を負担し、横方向や層間方向は樹脂・繊維界面などの影響が大きいためです。
CFRPは腐食しない?
赤錆は生じませんが、樹脂の環境劣化や、接触したアルミニウムなどの金属のガルバニック腐食に注意が必要です。
まとめ|炭素繊維は「繊維・樹脂・方向・製法」で選ぶ
カーボンファイバーは優れた比強度・比剛性を持ちますが、CFRP部品の性能は繊維グレード、積層方向、樹脂、成形条件、欠陥管理、接合部設計で大きく変化します。PAN系/ピッチ系、ドライ/ウェットという名前だけで材料を決めず、実際の荷重条件と製造工程に対応した材料試験で性能を確認しましょう。
参考資料と関連記事
- 日本産業標準調査会(JISC):現行規格・試験方法の確認
- Toray Carbon Fibers America:炭素繊維の製品・技術情報
- Hexcel:複合材料とプリプレグ・成形技術
- 機械設計1|アルミニウム合金
- 機械設計2|銅・銅合金
- 機械設計3|鉄・鉄合金
- 機械設計4|チタン・チタン合金
本記事の数値は一般的な参考値です。現行JIS/ISO規格、製品メーカーのデータシート、積層構成・樹脂系・試験温湿度・製造工程ごとの保証データを確認してください。