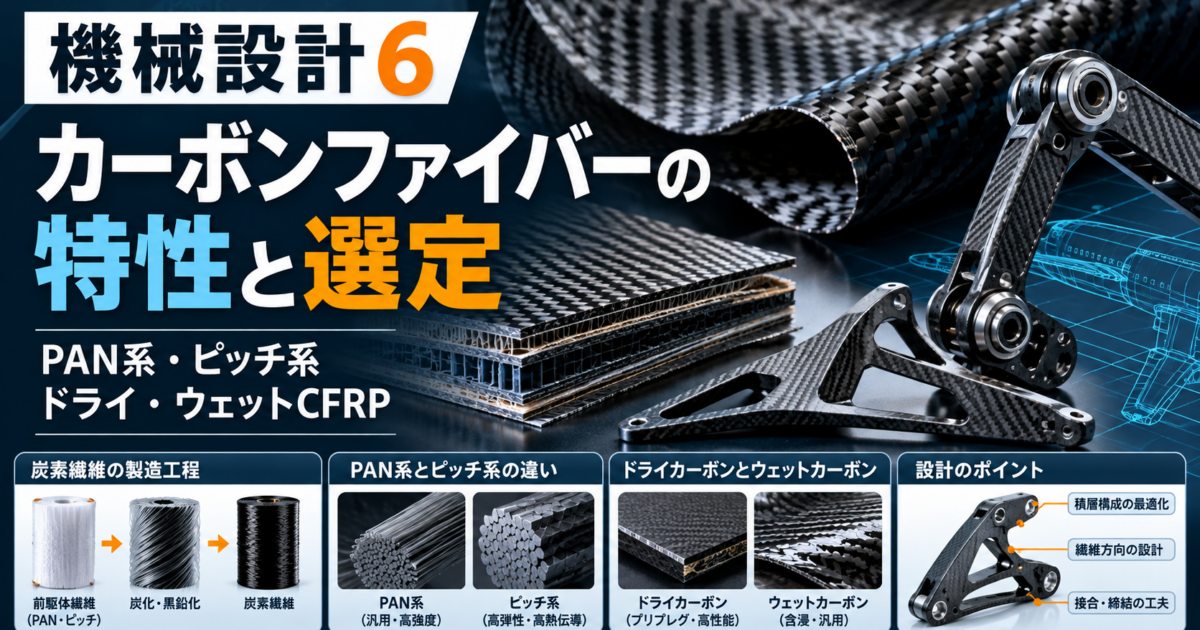
「カーボンファイバーは鉄より強くて軽い」と聞いたことはありませんか? 実際の機械部品では、炭素繊維(単体)とCFRP(炭素繊維強化プラスチック)は異なり、繊維方向・樹脂・積層構成・成形品質で性能が大きく変わります。本記事ではPAN系とピッチ系、ドライカーボンとウェットカーボン、炭素繊維そのものの製造工程、JIS規格、設計・加工の注意点まで、機械設計に使える形で比較します。
はじめに|カーボンファイバーとは? 鉄・アルミ・チタンとの違い
炭素繊維単体とCFRPを区別しよう
カーボンファイバー(炭素繊維、CF)は炭素を主成分とする非常に細い繊維です。強化材である繊維を樹脂で固めたものがCFRP(Carbon Fiber Reinforced Plastics/炭素繊維強化プラスチック)。通常、板・ブラケット・パイプなどの完成した構造部品はCFRPです。繊維単体の引張強さを、そのまま完成部品の強度として使うことはできません。
金属は多くの設計で均質・等方性として近似できますが、CFRPは異方性が重要。長手の0°方向には強くても直角90°方向や層の厚さ方向では別の強度・剛性を示します。CFRPは「材料を選んでから形状を決める」だけでなく、「荷重方向に合わせて材料内部の積層も設計する」点が大きな特徴です。
| 材料 | 密度の目安 (g/cm³) | 主な利点 | 主な注意点 |
|---|---|---|---|
| CFRP(炭素繊維+樹脂) | 約1.4~1.7 | 軽量、荷重方向に高比強度・高比剛性を設計できる | 異方性・衝撃・層間剥離・締結・コスト |
| 炭素繊維単体 | 約1.7~2.2(繊維品種による) | 繊維軸方向の高い引張強さ・弾性率 | 繊維束の数値を完成CFRPの保証値にできない |
| アルミニウム合金 | 約2.7 | 軽量、機械加工・導熱・リサイクル実績 | 剛性・表面損傷・腐食環境 |
| チタン合金 | 約4.4~4.5 | 高比強度、耐食性 | 高価、加工性、摺動部のかじり |
| 普通鋼 | 約7.85 | 高剛性、安価、締結・溶接実績 | 重量、錆対策 |
どんな製品に使われる?
航空宇宙機器、産業用ロボットアーム、搬送機構、検査・測定装置の支持部材、ドローン、自転車・スポーツ用品、圧力容器の補強層などで使われます。求められるのは軽さだけでなく、慣性低減、たわみ抑制、寸法安定性、耐疲労性などです。
化学的・物理的特性|密度・電気・熱・耐食性
重さと比強度|軽量でも「同一体積」だけで比べない
CFRPの密度は一般的な樹脂系構造積層材で約1.4~1.7 g/cm³。鋼7.85、アルミ合金2.7 g/cm³より低く、同体積ならCFRPは鋼の約18~22%程度の質量が目安です。ただし同一荷重・剛性・耐久性を満たすための板厚や補強部、接合部が変わるため、完成部品質量は単純な比重計算だけでは決まりません。
電気伝導性|導電する方向と絶縁が必要な部位
炭素繊維は導電性をもちます。CFRPの導電率は繊維方向、繊維同士の接触、樹脂の種類、積層方向によって大きく変わり、繊維方向のほうが厚さ方向より電流が流れやすい場合があります。電気絶縁体だと思い込むと、短絡、センサーの誤差、接地・シールド設計で問題が起こります。電子機器に用いる場合は完成品で抵抗・絶縁・電磁適合性を評価します。
熱伝導性|PAN系とピッチ系で大きく異なる
炭素繊維の熱伝導率は製品によって広い範囲に分かれます。特に高配向のメソフェーズピッチ系は繊維軸方向の高熱伝導・高弾性率を得やすい材料です。完成CFRPの熱伝導率は、繊維方向・直交方向・厚さ方向で異なり、樹脂と繊維の組合せに依存します。放熱材料として選ぶなら繊維単体のメーカー公表値ではなく、積層板としての方向別測定値を使います。
熱膨張と耐熱性|繊維は高耐熱、樹脂は別
炭素繊維は軸方向の熱膨張が小さく、品種によっては負の値をとります。CFRP積層体の熱膨張は繊維配向と樹脂の影響を受けるため、部品方向ごとに計算が必要です。炭素繊維自体は高温安定性に優れる一方、樹脂系CFRPの使用可能温度は樹脂のガラス転移温度(Tg)、熱劣化、荷重・使用時間に制限されます。炭素繊維だから樹脂系部品を高温で無制限に使用できるわけではありません。
化学的性質・腐食|繊維が錆びなくても問題はある
炭素繊維は鉄のような赤錆を生じませんが、樹脂の吸湿・薬品劣化、紫外線劣化、接着界面の変化などには注意します。CFRPは電気的に比較的貴な材料としてふるまい、アルミニウムなどと電解液を介して導通すると相手側金属のガルバニック腐食を促す場合があります。ガラス繊維層で絶縁、シール材、絶縁ワッシャーや適切な表面処理を組み合わせます。
機械的性質|強度・剛性・靱性・加工性・価格
強度と剛性|繊維の数値と積層板の数値を混同しない
高強度タイプの炭素繊維単体には、引張強さ数GPa級、引張弾性率約200~300 GPa級などの製品があります。高弾性タイプでは引張弾性率がさらに高いものもあります。ただしこれは繊維軸方向の単繊維/樹脂含浸ヤーン等の評価値です。UD(Unidirectional:一方向強化)CFRPでも、0°方向の強度・弾性率は樹脂、繊維含有率、空隙率、硬化、欠陥で変わり、90°方向や層間方向は一般に小さくなります。
剛性の概算には方向別のE₁・E₂・G₁₂・ポアソン比ν₁₂などを使います。鋼のヤング率200 GPaと、炭素繊維単体の200 GPaを同列に比較して部品設計するのは誤りです。採用するプリプレグ/積層構成の許容値を使用してください。
靱性・延性・衝撃|CFRPは金属と壊れ方が違う
多くのCFRPは金属のような大きな塑性変形を示さず、繊維破断、樹脂割れ、層間剥離などで損傷します。表面に大きな変形がなくても落下・衝突で内部に層間剥離が生じることがあります。衝撃後圧縮強度(CAI)や超音波探傷などを考慮し、人員保護や長期信頼性を必要とする部品は損傷許容設計が重要です。
疲労と振動|得意分野だが万能ではない
荷重が適切な方向に入るCFRPは高い疲労性能が期待でき、可動部の軽量化は慣性力低減にもつながります。しかし、層間せん断、穴周りの局所圧縮、接着剥がれ、繰返し温湿度変化で損傷が進む場合があります。剛性低下・固有振動数・疲労サイクルを設計条件に含めます。
成形性・加工性・価格・リサイクル性
CFRPは材料・積層・成形・後加工まで含む製造技術です。試作ではハンドレイアップや既製積層板からの切削、量産ではRTM・プレス・自動積層なども候補になります。一般に汎用鋼・アルミより単価が高く、プリプレグ保存、金型、硬化、非破壊検査、穴加工などの費用がかかります。熱硬化性CFRPは樹脂と繊維の分離・回収が難しく、熱分解等の再生繊維は性能・長さ・用途が変化する場合があります。一方、熱可塑性CFRPは再成形・再利用の選択肢があり、部材設計と回収方法を一緒に考えます。
こちらはわかりやすい本です。今日からモノ知りシリーズ トコトンやさしい炭素繊維の本
PAN系・ピッチ系の違い|原料と性質
PAN系|高強度系の主流
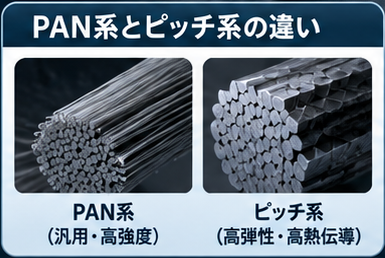
PAN系はポリアクリロニトリル(PAN)繊維を前駆体(プリカーサー)として耐炎化・炭素化して得られる炭素繊維です。高強度・高比強度と実用上のバランスから、航空機、自動車、スポーツ用品、一般産業の構造部材で広く利用されています。PAN系にも標準弾性率・中弾性率・高弾性率などさまざまなグレードがあります。
ピッチ系|高剛性・高熱伝導を狙う選択肢
ピッチ系は石油・石炭由来のピッチを原料とし、光学的等方性ピッチとメソフェーズ(異方性)ピッチなどで性質が大きく異なります。すべてのピッチ系が高弾性率とは限りません。高配向メソフェーズピッチ系には極めて高い繊維軸方向の弾性率や熱伝導率を示す製品があり、精密機器、人工衛星、ロボット構造物、高熱伝導部材に用いられます。設計の際は強度低下や損傷許容性とのトレードオフを確認します。
| 比較 | PAN系(代表的構造用) | ピッチ系(製品タイプにより幅広い) |
|---|---|---|
| 前駆体 | ポリアクリロニトリル系繊維 | 石油・石炭ピッチ系繊維 |
| 代表的な強み | 高引張強度・高比強度、採用実績 | 高配向タイプでは高弾性率・高熱伝導 |
| 弾性率の傾向 | 標準~高弾性率品まで種類が豊富 | 低弾性率から超高弾性率まで非常に広い |
| 用途 | 航空・産業部品、スポーツ、圧力容器 | 人工衛星、精密構造、熱管理など |
| 注意点 | 繊維方向・樹脂・積層設計 | 高弾性率品の脆さ・コスト・供給性 |
炭素繊維(単体)の製造工程|PAN系・ピッチ系
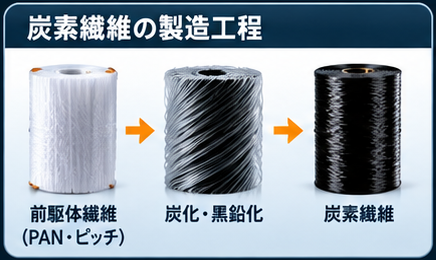
ここで紹介するのは炭素繊維そのものを作る工程であり、その繊維を使ってCFRPを成形する「ドライ/ウェット」の工程とは別です。温度・張力・滞留時間・表面処理を調整して製品の引張強さや弾性率をつくり分けます。
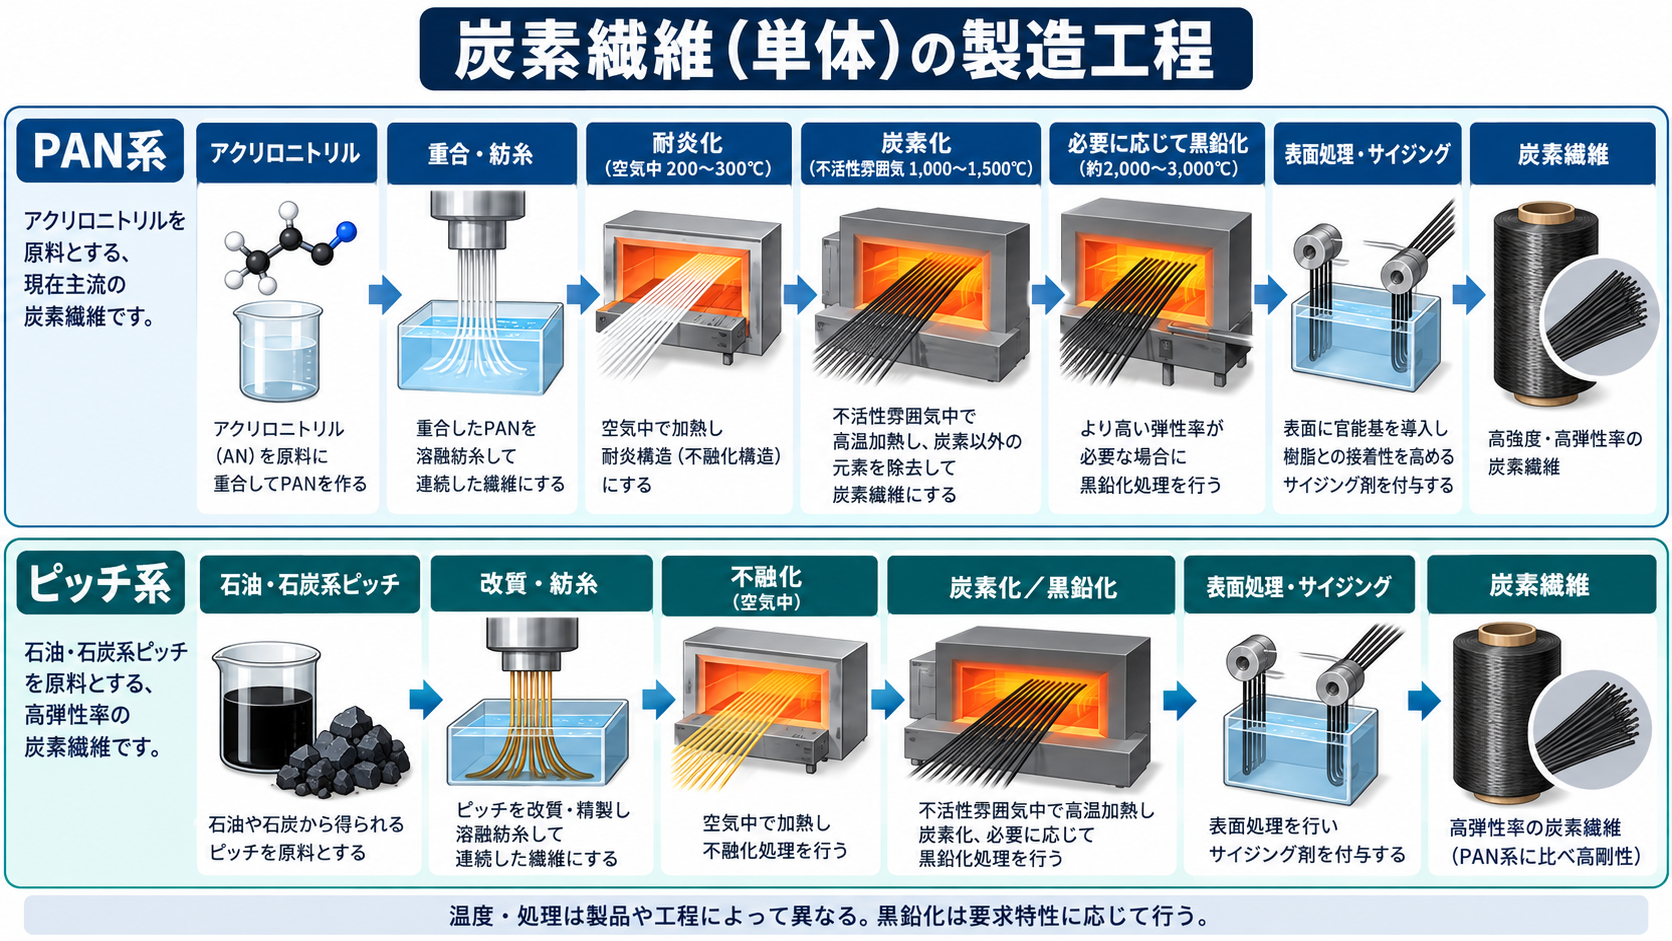
PAN系の工程:重合 → 紡糸 → 耐炎化 → 炭素化 → 表面処理
- ① 重合・紡糸:アクリロニトリルを主成分とするポリマーからPAN前駆体繊維をつくる。
- ② 耐炎化(約200~300℃、空気中):繊維を酸化・環化させ、後の高温処理でも溶けない構造に変える。
- ③ 炭素化(代表例:約1,000~1,500℃、不活性雰囲気):炭素以外の元素を除去し、炭素繊維の構造をつくる。
- ④ 必要に応じて黒鉛化(高温処理、約2,000~3,000℃):高弾性率など狙う特性に応じてさらに熱処理する。
- ⑤ 表面処理・サイジング:樹脂との接着性や取扱性を整え、繊維束を巻き取る。
ピッチ系の工程:原料調整 → 溶融紡糸 → 不融化 → 炭素化・黒鉛化
- ① 原料ピッチの改質・精製:石油・石炭系重質分から目的に合うピッチを得る。メソフェーズ化する場合もある。
- ② 溶融紡糸:適切な粘度・温度のピッチを細い繊維として引き出す。
- ③ 不融化:加熱しても溶融しない状態に安定化させる。
- ④ 炭素化・必要な黒鉛化:不活性雰囲気で処理して必要な炭素構造・結晶配向を形成する。
- ⑤ 表面処理・サイジング:後工程の樹脂含浸・加工に適合させる。
設計者へのポイント:「PAN系だから必ず高強度」「ピッチ系だから必ず高剛性」と決めつけず、繊維メーカーの品番別データと複合材にした後の測定値で選定します。
規格の読み方|JIS・材料仕様・試験方法
JIS番号の構成|材料名と試験規格は別
JISは「JIS+分野記号+規格番号+必要に応じ版の年」で表します。Kは化学分野の樹脂・プラスチック関連、Rは窯業分野などの規格が含まれます。鋼のSS400のように単一の一般材料記号だけでCFRPの完成性能が決まるわけではありません。CFRPの場合は繊維製品、樹脂、積層仕様、硬化条件、試験方法・許容値のセットで指定します。
設計者が参照したい代表的な試験規格
| 規格番号 | 対象 | 設計での利用目的 |
|---|---|---|
| JIS R 7606 | 炭素繊維単繊維の引張特性 | 炭素繊維そのものの評価 |
| JIS R 7608 | 樹脂含浸ヤーンの引張特性 | 繊維束の引張強さ・弾性率の評価 |
| JIS K 7074 | CFRPの曲げ試験 | 積層板の曲げ特性 |
| JIS K 7075 | CFRPの繊維含有率・空洞率 | 成形品質管理 |
| JIS K 7076 | CFRPの圧縮特性の試験 | 圧縮耐力と設計確認 |
| JIS K 7078 | CFRPの層間せん断試験 | 層間品質や見かけの層間せん断強さ |
| JIS K 7089 | CFRPの衝撃後圧縮試験 | 損傷許容性の評価 |
| JIS K 7164 | 等方性・直交異方性繊維強化プラスチックの引張特性 | 積層板の引張性能 |
図面で指定する内容|「CFRP」だけでは不十分
- 炭素繊維のメーカー・製品グレード(PAN系/ピッチ系、トウ数、UD・織物など)。
- 樹脂の種類(エポキシ・PEEK等)、ガラス転移温度Tg・耐環境仕様。
- 積層方向と順序、プライ数、各層の公称厚さ、許容板厚、繊維体積含有率Vf。
- 成形方式、硬化サイクル、脱泡・空隙基準、仕上げ・接着仕様。
- 穴・端面・インサート・接合、寸法と幾何公差、検査方法・許容欠陥。
- 機械的性能の試験方法、試験温湿度、試験片方向・採取位置、トレーサビリティ。
製造方法の違い|ドライカーボンとウェットカーボン
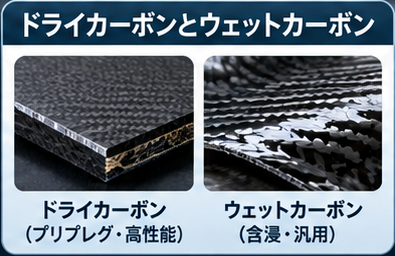
ドライカーボン|一般にプリプレグ積層成形を指す
国内の自動車・外装部品などの市場でいう「ドライカーボン」は、多くの場合、あらかじめ樹脂を含浸したプリプレグを裁断・積層し、真空バッグを使ってオートクレーブや炉、金型で硬化したCFRP製品を指します。繊維量・樹脂量・積層方向・硬化条件を管理しやすく、高比強度・高比剛性が必要な用途に適します。一方、プリプレグは保管温度・使用期限・材料費・設備費の管理が必要です。
ウェットカーボン|一般に手作業の樹脂含浸成形
「ウェットカーボン」は一般に、ドライの炭素繊維クロスを型に置き、液状の樹脂をハンドレイアップで含浸し、ローラーで脱泡して硬化した製品を指します。比較的設備負担が小さく、試作・少量のカバー・外装部品に適しています。作業条件によって樹脂量、気泡・ボイド、寸法・強度にばらつきが生じる場合があります。真空バッグや工程管理で改善できます。
用語の注意:「ドライ=樹脂を含まない」「ウェット=樹脂を含む」という意味で材料の状態を指す場合もあり、業界で呼び方は統一されていません。またドライカーボン=必ずオートクレーブ製、ウェットカーボン=必ず低強度とは限りません。強度は繊維・樹脂・積層・空隙率・硬化・検査で判断します。
| 観点 | ドライカーボン(慣用的なプリプレグ成形) | ウェットカーボン(慣用的なハンドレイアップ) |
|---|---|---|
| 材料準備 | 事前に含浸したプリプレグ | 乾いた織物・繊維に液状樹脂を含浸 |
| 樹脂量の管理 | 比較的管理しやすい | 作業と脱泡工程に依存 |
| 設備・原価 | 冷蔵/冷凍保管・炉等で高額になりやすい | 簡易な設備から始めやすい |
| 成形・品質 | 管理された条件で再現性を得やすい | 技能や工程管理で品質差が出やすい |
| 主な用途 | 高性能構造部材、精密用途 | 試作、外装、カバー、少量品 |
| 注意点 | 保存期限・硬化・設備制約 | 樹脂過多・ボイド・仕上げばらつき |
そのほかの製法|RTM・VaRTM・フィラメントワインディング・熱可塑性CFRP
RTM(樹脂トランスファー成形)は閉じた型に配置した繊維へ樹脂を注入する方法、VaRTM/真空含浸は真空を利用した方法です。フィラメントワインディングは繊維束をマンドレルに巻いて圧力容器・円筒構造をつくります。熱可塑性CFRPは加熱・プレスによる成形や溶着を選択できる場合があります。大量生産・形状・機械特性・金型費で比較します。
繊維形態の違い|UD材・クロス・短繊維
UD(一方向材)は主荷重方向に効率よく繊維を配置できます。織物(平織・綾織など)は縦横の二方向に繊維がある反面、織りのうねりが性能に影響する場合があります。短繊維CFRPは射出成形で複雑形状を量産しやすい一方、連続繊維積層材ほど高い方向別強度を得られるとは限りません。表面の織目だけでは内部の積層仕様は判別できません。
選定するには?|用途別の設計方法と設計のコツ
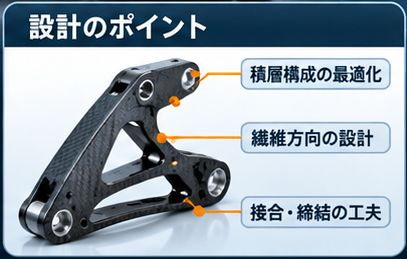
Step 1:本当にCFRPが必要かを判断する
①軽量化(動く部品の慣性)②必要な剛性・固有振動数③静荷重・疲労・衝撃④温湿度と薬液⑤製造数・納期・修理性⑥接合と品質保証⑦総コストを確認します。軽量化によるサーボモータ負荷低減や高速化の価値が大きいとき、CFRPの採用メリットを定量評価できます。
Step 2:0°・90°・±45°の繊維方向を荷重に合わせる
| 繊維方向 | 主な役割(目安) | 設計例 |
|---|---|---|
| 0° | 長手方向の引張・曲げの主荷重を分担 | 長いアーム・梁・引張部材 |
| 90° | 幅方向・周方向の荷重や割れを抑える | パネル、チューブの周方向補強 |
| +45°/−45° | せん断・ねじり荷重を分担 | 回転シャフト、箱形構造、接合周り |
| 多方向・バランス積層 | 複数方向の荷重に対応し、積層のカップリングを制御 | 外力が複雑な筐体・ブラケット |
例として[0/+45/90/−45]sのように複数方向を対称に積む考え方があります。末尾の「s」は板厚中央面に対して対称に積層する意味です。ただし、これは説明用の積層例で、特定の部品の推奨仕様や保証強度ではありません。プライの方向、枚数、順序、対称性、±45°のバランスを実負荷に基づいて検討します。
Step 3:穴・ボルト・インサートを「弱点」として設計する
CFRPは穴周りの面圧、ノッチ、層間剥離に弱くなる場合があります。集中荷重部では金属ブッシュ、インサート、座面の面積拡大、局所補強プライ、接着+締結の併用などを検討します。金属と同じトルクで締めると局所損傷やクリープにより締結力が変わり得るため、締付け管理・繰返し締結・温湿度・異種金属腐食まで確認します。
Step 4:端面・曲率・肉厚変化の処理
鋭い内角、急激なプライ数の変化、急曲げは繊維のしわ、空隙、応力集中、層間剥離の要因です。適切な曲率半径、段階的なプライドロップ、繊維が切れにくい荷重経路、サンドイッチ構造を検討し、端面を樹脂・塗装などで保護します。必要寸法は採用するプリプレグ厚み・成形工法・品質管理能力で決定します。
Step 5:切削・穴加工の注意点|粉じん・層間剥離・工具摩耗
CFRPは繊維が硬く、樹脂は熱で損傷するため、穴あけやトリミングで繊維のむしれ、出口側の層間剥離、バリ、工具摩耗、熱損傷が起こります。CFRP向けドリル、ダイヤモンド系工具、適切な切削条件、バックアップ材、十分な固定、適切な集じんを選びます。繊維配向で切削性が変わるため、穴径だけでなく端面・内部損傷を確認します。
炭素繊維粉じんは皮膚・目・呼吸器を刺激する可能性があり、導電性の粉じんが電気設備へ侵入すると故障・短絡のリスクがあります。局所排気・適合する集じん装置、保護眼鏡、手袋、保護衣、呼吸用保護具、設備の電気保護をリスク評価に基づいて使用します。樹脂や溶剤はSDSと設備メーカーの安全手順に従って扱います。
Step 6:検査|見えない損傷への備え
外観が正常でもボイドや層間剥離が残る場合があります。設計要求に応じて外観・寸法、超音波探傷、X線CT、タップ試験、繊維含有率・空隙率、破壊試験の方法を検討します。重要部品では許容欠陥・検査範囲を調達仕様書に明記し、外観だけで品質を判定しないことが重要です。
設計現場の具体例|どの材料を選ぶ?
| 部品・要求 | 第一候補 | 選定理由と検討課題 |
|---|---|---|
| 高速搬送ロボットの長尺アーム | PAN系UD CFRP積層パイプ/金属+CFRP | 軽量化・慣性低減。0°曲げ・±45°ねじり・接合を評価 |
| 精密測定器の支持梁 | 高弾性CFRP/ピッチ系繊維を検討 | たわみ・熱変形低減。高剛性と損傷許容性を両立 |
| ドローンや可動機器の筐体 | CFRP/アルミ合金 | 軽量化が有利。ただし衝撃・EMC・修理性を比較 |
| 外装・カバー・試作パネル | ウェット成形/既製CFRP板/アルミ | 少量時の加工費と外観、耐衝撃を重視 |
| 曲げ・ねじりを受ける中空軸 | 方向別積層のCFRP/合金鋼 | ねじり剛性、軸受・継手の接続を設計 |
| 高温・高摩擦の摺動部 | 鋼・セラミックなど | 樹脂CFRPのTg・摩耗・接触圧を考える |
| 繰返し脱着するネジ付き治具 | アルミ・鋼・CFRP+金属インサート | ねじ部耐久性、締結管理、調達原価を比較 |
こちらの本もわかりやすいです。CFRP(炭素繊維強化プラスチック)の切削加工
設計計算のミニ例|同じ面積の引張棒で比べる
長さ1 m、断面積100 mm²の部材を考えると、質量は密度1.6 g/cm³のCFRPで約0.16 kg、鋼7.85 g/cm³で約0.785 kgです。ただし伸びΔL=FL/(AE)のEには「そのCFRP積層部材の荷重方向の実効弾性率」を使う必要があります。同じ形状で約80%軽くても、剛性・座屈・接合部強度まで満たす保証はありません。
よくある質問(FAQ)
カーボンファイバーとCFRPは同じ?
同じではありません。カーボンファイバーは炭素繊維そのもの、CFRPは炭素繊維を樹脂で固めた複合材料です。構造部品としての性能は積層方法・樹脂・成形品質で決まります。
ドライカーボンはウェットカーボンより必ず強い?
必ずではありません。プリプレグを使うドライ成形は樹脂量・工程を管理しやすい傾向がありますが、繊維グレードや積層順序、ボイド、硬化条件が違えば性能も変わります。完成品の保証値と試験条件で比較します。
PAN系とピッチ系の違いは?
PAN系は構造用として高強度タイプが普及し、ピッチ系は特にメソフェーズ系で高弾性率・高熱伝導が狙えます。ただし両系列とも複数品種があり、原料分類だけで強度・剛性は確定しません。
なぜCFRPに0°・90°・±45°が必要なの?
繊維が向いた方向に力を受けやすいためです。0°は主軸方向の荷重、90°は横方向、±45°はせん断・ねじりの負荷を受け持ちやすくなります。必要枚数と順序は実際の荷重で決定します。
CFRPは金属より絶対に軽くて強い?
軽量化に優れますが、向きによる物性差、圧縮・衝撃・接合・加工費によって優劣は変わります。単純な材料単体強度でなく完成部品の性能を比較してください。
CFRPの穴あけは普通の金属用ドリルでもよい?
材質・孔径・公差・必要強度によりますが、一般にCFRP向け工具と条件が適します。繊維のむしれ、層間剥離、粉じん、工具摩耗が問題となるため、部品条件に合った加工・品質管理を行います。
まとめ|カーボンファイバーの選定は「繊維+樹脂+積層+工程」
CFRPは金属とは違い、荷重方向に合わせて材料内部の強さと剛性を設計できる点が大きな魅力です。PAN系・ピッチ系、繊維単体とCFRP、ドライ/ウェットの用語を区別したうえで、繊維方向・樹脂・積層順序・締結・加工安全・品質検査まで一体で設計しましょう。
参考資料・関連記事
- 炭素繊維協会|炭素繊維はこうしてつくられる(PAN系・ピッチ系の工程)
- 炭素繊維協会|炭素繊維の種類(系統・弾性率の分類)
- 三菱ケミカル|炭素繊維の製法
- 日本産業標準調査会(JISC)(現行JIS検索)
- TWI|複合材の製造方法(wet lay-up、prepreg、RTMなど)
- Monash University|炭素繊維複合材の安全管理
- 機械設計1|アルミニウム合金の特性と選定
- 機械設計2|銅・銅合金の特性と選定
- 機械設計3|鉄・鉄合金の特性と選定
- 機械設計4|チタン・チタン合金の特性と選定
- 機械設計5|マグネシウム合金の特性と選定(公開状況をご確認ください)
本記事の数値は入門用の代表値です。製品個別の仕様、使用環境、材料試験、最新版JIS規格、設計許容値、製造工程および安全手順を優先してください。構造部品では積層解析・品質保証・実機試験が必要です。