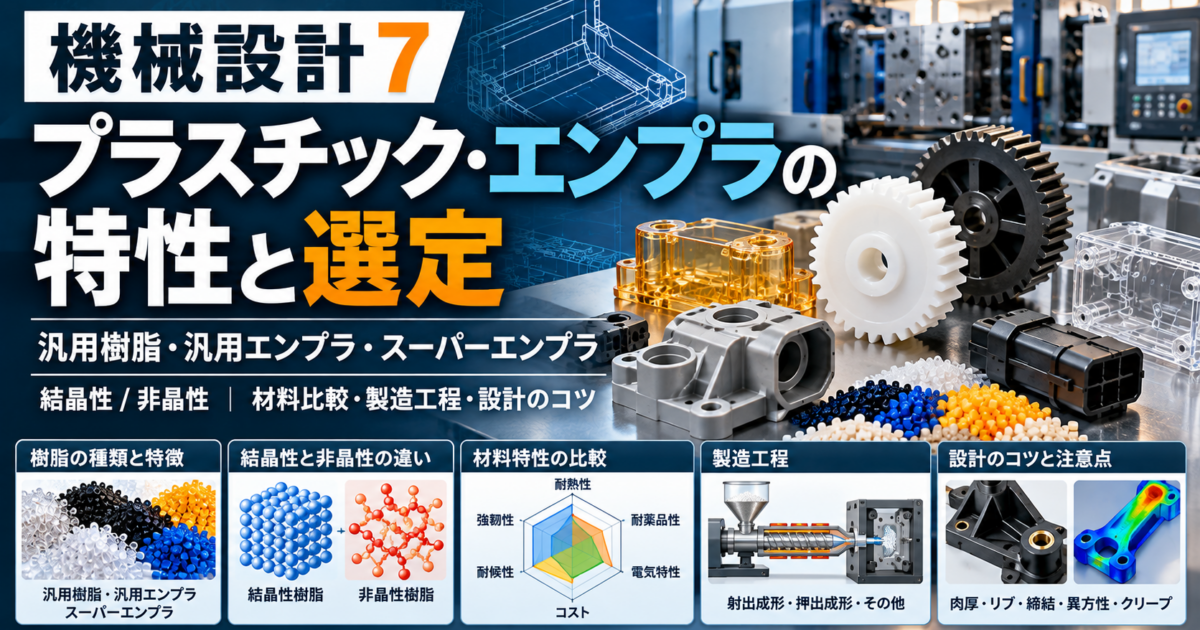
「樹脂は軽いが弱い」「エンプラなら高温でも使える」と一括りにしていませんか? 機械設計で使うプラスチックは、PE・PP・ABSなどの汎用樹脂、POM・PA・PC・PBTなどの汎用エンジニアリングプラスチック(エンプラ)、PPS・PEEK・PEI・LCPなどのスーパーエンプラに幅広く分かれます。本記事では結晶性・非晶性の違い、重さ・耐熱性・強度・クリープ・耐薬品性・難燃性・電気特性・摩擦摩耗・コストを比較し、製造工程から具体的な設計のコツまで解説します。
はじめに|プラスチックとエンプラの違い
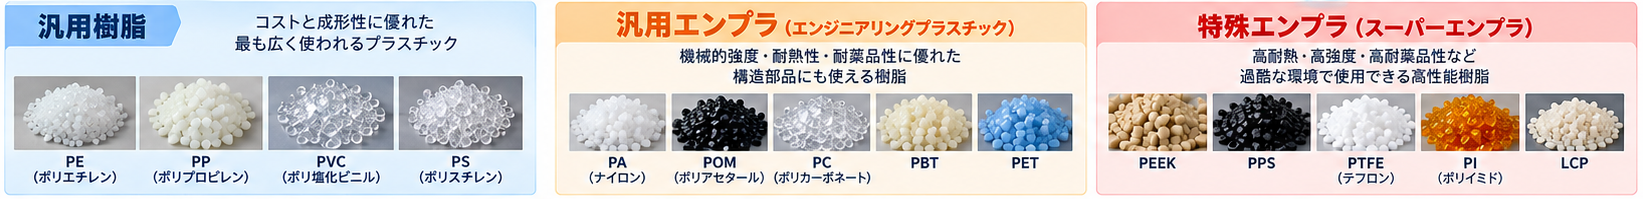
汎用樹脂・汎用エンプラ・スーパーエンプラの分類
一般に汎用樹脂は大量生産品で価格や成形性を重視し、汎用エンプラは強度・耐熱性・寸法安定性などが求められる機械部品に適用されます。スーパーエンプラ(高性能エンプラ)は一段と高い耐熱性・耐薬品性などが要求される用途向けの通称です。分類の境界は法律や全メーカーで厳密に統一された等級ではありません。PPS、PEEK、PEIなどが代表例で、PTFE、PVDFなどのフッ素系樹脂は高機能樹脂として比較対象にもなります。
| 区分 | 代表材料 | よく使う用途 | 主な注意点 |
|---|---|---|---|
| 汎用樹脂 | PE、PP、PVC、PS、ABS、PMMA | 容器、カバー、配管、透明部品、一般筐体 | 耐熱性・荷重・溶剤・紫外線は材質差が大きい |
| 汎用エンプラ | PA6、PA66、POM、PC、PBT、PET、PPE系 | ギア、軸受、コネクタ、機構部品 | 吸水、クリープ、寸法公差、成形収縮 |
| スーパーエンプラ | PPS、PEEK、PEI、PSU/PPSU、LCP、PI | 高温部品、精密機構、電子・医療関連 | 材料価格、加工・成形温度、脆化や品質管理 |
| 高機能フッ素樹脂 | PTFE、PVDF、PFAなど | 摺動、シール、耐薬品配管 | 強度・クリープ・接合方法を別途評価 |
熱可塑性樹脂と熱硬化性樹脂の違い
熱可塑性樹脂は加熱で軟化・溶融し、冷却によって固まる性質を利用します。射出成形・押出成形・切削が幅広く利用されます。熱硬化性樹脂(エポキシ、フェノールなど)は硬化反応で三次元網目構造となり、硬化後に再溶融して成形し直すことは一般にできません。FRPの母材や電気絶縁部品では熱硬化性も重要です。
金属との比較:軽量化は容易でも剛性・熱変形に注意
多くの未充填樹脂の密度は約0.9~1.5 g/cm³で、アルミニウム(約2.7)、鋼(約7.85)より軽い材料です。しかし、弾性率・熱膨張・クリープ特性の差が大きく、鋼やアルミからの同形状・同寸法置換は危険です。応力、たわみ、使用温度、長時間荷重、締結を再計算します。
化学的・物理的特性|結晶性・非晶性、密度、熱・電気、腐食
結晶性(半結晶性)樹脂と非晶性樹脂の違い
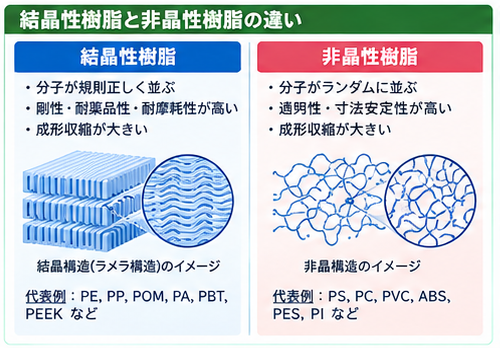
一般に「結晶性樹脂」と呼ばれる熱可塑性樹脂は、実際には結晶領域と非晶領域が混在する半結晶性樹脂です。PE、PP、PA、POM、PBT、PPS、PEEK、PTFEなどが代表例です。非晶性樹脂は分子鎖が長距離の結晶配列を作らず、PS、ABS、PC、PMMA、PEI、PSU/PPSUなどが代表例です。PETは成形条件により非晶状態から結晶化状態まで変わり、見た目や性能が変わります。
| 項目 | 半結晶性樹脂 | 非晶性樹脂 |
|---|---|---|
| 分子配列 | 一部に規則的な結晶領域がある | 長距離規則配列がほぼない |
| 熱的指標 | Tgに加えて融点Tmを持つ | 明瞭な結晶融点Tmを持たずTgが重要 |
| 成形収縮・反り | 比較的大きくなりやすい | 比較的小さく寸法管理しやすい傾向 |
| 耐溶剤性・摩擦摩耗 | 優れる品種が多い | 特定溶剤で膨潤・クラックに注意 |
| 外観 | 結晶により不透明になりやすい | 透明にできる品種が多い |
| 注意 | 結晶化度・冷却速度・配向で寸法変化 | 応力割れ・耐熱・薬品影響に注意 |
熱特性|Tg・Tm・HDT・RTIは同じ温度ではない
Tg(ガラス転移温度)は非晶部分の分子運動が活発になる指標、Tm(融点)は結晶領域が融解する温度、HDT(荷重たわみ温度)は指定荷重・試験条件で変形する温度、RTIは材料認定・長期熱老化に関係する温度指標です。いずれか一つを「その部品の最高使用温度」と決めつけてはいけません。使用荷重、時間、湿度、連続/断続、寸法精度、UL等の認定条件と合わせて決定します。
熱伝導・熱膨張・吸水・耐候性
一般的な未充填樹脂の熱伝導率は約0.1~0.5 W/(m·K)の範囲に多く、金属より著しく低い値です。放熱が必要なら高熱伝導フィラー配合材や金属との複合設計を考えます。熱膨張も金属より大きいことが多く、金属インサートやねじ・はめあいの温度差を検討します。PAは吸水で寸法・弾性率・強度が変わりやすく、POM・PBT・PPSなどとの比較が必要です。屋外での耐候性はUV安定剤、塗装、着色、樹脂グレードで大きく変化します。
耐薬品性・耐溶剤性と環境応力割れ
PE、PP、PVDF、PTFEなどは耐薬品性が求められる用途の候補ですが、酸化性薬液、高温、溶媒、濃度条件によって評価が異なります。PC、ABS、PMMAなどは薬品や油脂・洗浄剤による環境応力割れ(ESC)に注意します。薬品の耐性表だけでなく、実際の温度・濃度・応力・浸漬時間・応力集中を再現して確認してください。
難燃性と電気特性|UL94の等級を読む
樹脂の体積抵抗率・表面抵抗、誘電率・誘電正接、絶縁破壊、CTI(比較トラッキング指数)は材料・水分・温度・周波数によって変化します。電気部品では絶縁距離・沿面距離など製品規格と組み合わせて判断します。UL94のHB、V-2、V-1、V-0などは規定の試験片・厚さ・試験条件での燃焼挙動の分類で、難燃等級だけで実機の防火安全や部品規格適合が保証されるわけではありません。型番・板厚ごとの認定情報を確認します。
機械的性質|強度・靱性・伸び・クリープ・摩擦摩耗・コスト
引張強さ・弾性率・靱性は温度と湿度で変わる
代表的な未強化エンプラの引張弾性率は約1.5~4 GPa級の材料が多く、鋼の約200 GPaに比べ低い値です。PCは衝撃靱性が高いグレードが多く、POMは剛性・摺動性・寸法安定性のバランス、PAは機械強度と耐摩耗性などが注目されます。ただし切欠き、温度、吸湿、ひずみ速度、繊維強化で性能が大きく変わります。
クリープと応力緩和|長期荷重の見落とし
クリープは荷重を受け続けたときの時間依存変形、応力緩和は一定の変形量を与え続けた際に応力が低下する現象です。樹脂ねじ、圧入、インサート、ばね爪、スナップフィットでは大きな問題になります。POM、PBT、PPS、PEEKなども「クリープしない」わけではなく、樹脂グレード・温度・荷重時間で評価します。長期のたわみは単純な初期ヤング率だけで判断せず、クリープ弾性率・等時応力ひずみ曲線等を参照してください。
摩擦・摩耗・摺動|POM・PA・PTFE・PEEKの使い分け
POMは歯車や軸受に広く使われます。PAも耐摩耗性に優れた用途がありますが吸水・寸法変化に注意します。PTFEは低摩擦が魅力ですが単独では剛性やクリープに制約があり、充填・バックアップ材を検討します。PEEKは高温での摺動候補ですが高コストです。摩擦係数や摩耗量は相手材・荷重・速度・潤滑・温度で変わり、PV値(面圧×速度)と摩擦熱、連続/間欠、寿命で比較します。
加工性・価格・リサイクル
PE/PP/PS/ABSなど汎用品は比較的安価な材料が多く、POM/PA/PBT/PCは中価格帯、PPS/PEEK/PEI/PIは高価格帯になりやすい傾向です。特注難燃・GF強化・摺動・食品接触仕様は費用が上がります。熱可塑性樹脂は再溶融できる場合がありますが、着色・添加剤・汚れ・分子量劣化・異材混入が再生材の品質に影響します。
参考になる本になります。エンジニアのためのプラスチック教本
主な樹脂の種類と性能比較|汎用・エンプラ・スーパーエンプラ
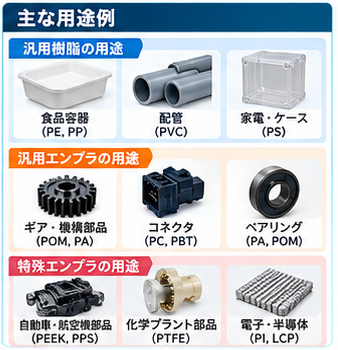
以下は未充填の代表グレードを中心とした設計初期の比較表です。耐熱性は使用条件による長期使用温度の大まかな目安であり、必ずしもメーカー保証値ではありません。密度・温度は製品ごとに確認してください。
| 樹脂 | 分類/構造 | 密度 g/cm³(目安) | 耐熱の参考目安(℃) | 主な用途 |
|---|---|---|---|---|
| PE(ポリエチレン) | 汎用/結晶性 | 0.91~0.96 | 約60~90 | 容器・摺動・薬液タンク |
| PP(ポリプロピレン) | 汎用/結晶性 | 約0.90~0.91 | 約80~110 | ヒンジ・容器・機器カバー |
| PVC(硬質) | 汎用/非晶性 | 約1.35~1.45 | 約50~70 | 配管・耐薬品カバー |
| PS | 汎用/非晶性 | 約1.04~1.06 | 約60~80 | 一般筐体・包装 |
| ABS | 汎用/非晶性 | 約1.04~1.07 | 約70~95 | 電装筐体・操作パネル |
| PMMA(アクリル) | 汎用/非晶性 | 約1.18~1.20 | 約70~90 | 透明窓・照明カバー |
| PA6/PA66 | 汎用エンプラ/結晶性 | 約1.12~1.15 | 約80~130 | ギア・軸受・機構部品 |
| POM | 汎用エンプラ/結晶性 | 約1.40~1.43 | 約90~110 | 精密ギア・摺動部品 |
| PC | 汎用エンプラ/非晶性 | 約1.20 | 約100~125 | 透明カバー・高衝撃部品 |
| PBT | 汎用エンプラ/結晶性 | 約1.30~1.32 | 約100~140 | コネクタ・電装部品 |
| PET(成形用) | 汎用エンプラ/結晶化可能 | 約1.33~1.40 | グレード依存 | 精密成形・電気部品 |
| PPS | スーパーエンプラ/結晶性 | 約1.34~1.36 | 約180~220 | 耐熱コネクタ・ポンプ部品 |
| PEEK | スーパーエンプラ/結晶性 | 約1.30~1.32 | 約230~260 | 高温摺動・医療/装置部品 |
| PEI | スーパーエンプラ/非晶性 | 約1.27 | 約160~180 | 耐熱絶縁・滅菌関連部品 |
| PSU/PPSU | スーパーエンプラ/非晶性 | 約1.24~1.30 | 約140~180 | 耐熱透明・耐蒸気部品 |
| LCP | スーパーエンプラ/異方性の結晶構造 | 約1.4~1.7 | グレード依存 | 微細コネクタ・精密電子部品 |
| PTFE | 高機能フッ素樹脂/結晶性 | 約2.1~2.3 | 約200~260 | シール・摺動・耐薬品 |
| PVDF | 高機能フッ素樹脂/結晶性 | 約1.75~1.8 | 約120~150 | 耐薬品配管・バルブ |
多項目比較|強靱性・クリープ・薬品・耐候・難燃・電気・摩耗・コスト
比較記号:◎=候補として優れる傾向、○=比較的良好、△=条件の確認が重要、×=その性能を主目的にする場合は不利。材料品種・添加剤・使用環境による一般傾向であり、保証や順位ではありません。「難燃」欄は標準材の認定等級を意味しません。
| 材料群 | 衝撃靱性 | クリープ耐性 | 耐溶剤・薬品 | 屋外耐候 | 難燃化 | 電気用途 | 摩擦・摩耗 | 材料費 |
|---|---|---|---|---|---|---|---|---|
| PE | ○ | △ | ◎ | △ | △ | ○ | ○ | 低 |
| PP | ○ | △ | ○ | △ | △ | ○ | △ | 低 |
| ABS | ○ | △ | △ | △ | ○(難燃品) | ○ | △ | 低~中 |
| PMMA | △ | △ | △ | ◎(適切な品種) | △ | ○ | △ | 中 |
| PC | ◎ | △ | △(ESC注意) | △ | ○(難燃品) | ◎ | △ | 中 |
| PA6/66 | ○ | ○ | ○ | △ | ○(難燃品) | ○(吸湿注意) | ◎ | 中 |
| POM | ○ | ○ | ○ | △ | △ | ○ | ◎ | 中 |
| PBT | ○ | ○ | ○ | △ | ◎(難燃品) | ◎ | ○ | 中 |
| PPS | △ | ◎ | ◎ | ○ | ◎(品種確認) | ◎ | ○ | 高 |
| PEEK | ○ | ◎ | ◎ | ○ | ○(厚さ条件) | ◎ | ◎ | 非常に高 |
| PEI | ○ | ○ | △~○ | ○ | ◎(品種確認) | ◎ | △~○ | 高 |
| PTFE | ○(軟質) | △ | ◎ | ◎ | ○(条件確認) | ◎ | ◎(低摩擦) | 高 |
強化・添加剤入り樹脂|GF30、CF、難燃グレードの見方
GF30は一般にガラス繊維約30%(通常は質量比)を含むグレードの例で、PA66-GF30、PBT-GF30、PPS-GF40などが代表例です。ガラス繊維・炭素繊維を添加すると剛性や熱変形特性が向上する場合がありますが、流動方向の異方性、反り、金型摩耗、表面粗さ、靱性の低下に注意します。摺動グレードはPTFE・炭素系充填剤などが使用されます。難燃材はハロゲン系/ノンハロゲン系など配合で加工条件が変わるため、品番単位で確認します。
規格|JIS・ISO・ULを設計と調達で使う
JIS番号の読み方|Kは化学・高分子分野
材料規格と試験方法を区別します。例えばJIS K 7161-1はプラスチックの引張特性試験の通則、JIS K 7171は曲げ特性、JIS K 7191は荷重たわみ温度に関係するシリーズです。規格番号そのものが材料の耐熱性や強度等級を示すものではありません。最新版・適用範囲をJISC原文で照合します。
| 規格・指標 | 評価する項目 | 設計で確認したい条件 |
|---|---|---|
| JIS K 7161シリーズ/ISO 527 | 引張特性 | 試験片形状、引張速度、温湿度 |
| JIS K 7171/ISO 178 | 曲げ特性 | スパン、速度、材料方向 |
| JIS K 7191シリーズ/ISO 75 | 荷重たわみ温度(HDT) | 規定曲げ応力・試験片・加熱速度 |
| JIS K 7210シリーズ/ISO 1133 | MFR・MVR(溶融流動特性) | 温度・荷重・含水率 |
| JIS K 7201シリーズ/ISO 4589 | 酸素指数 | 燃焼特性の比較指標 |
| ISO 62/対応JIS | 吸水性 | 浸漬時間・温度・試験片 |
| UL 94 | 燃焼性区分 | 厚み別HB/V等級など |
| UL 746B等のRTI | 長期熱的特性の評価 | 品番、厚み、対象特性 |
| IEC 60112等のCTI | 耐トラッキング性 | 表面状態・汚損と絶縁設計 |
図面・発注仕様の記載例
「POM」だけでは寸法・品質の保証になりません。メーカー・正式グレード名、色、充填材/難燃仕様、再生材使用可否、成形方法、調湿状態、必要な公差、外観・バリ、強度/絶縁/UL認定、トレーサビリティを用途に応じて指定します。安全重要部品では実部品の長期耐久・温湿度・薬品・難燃試験を組み合わせます。
製造工程|原料の合成から樹脂部品の完成まで
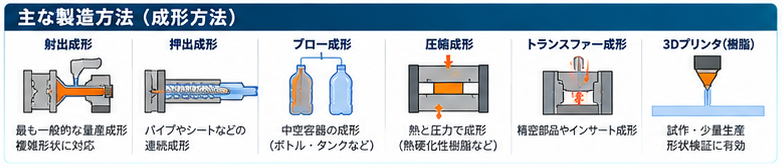
原料→重合→ペレット化→成形加工の流れ
多くの熱可塑性樹脂は、石油・天然ガス由来の原料やその他の化学原料からモノマーを用意し、重合・重縮合などの反応でポリマーを合成します。添加剤・顔料・充填材を配合するコンパウンド工程を経てペレット化し、乾燥・成形・冷却・後加工・検査を行います。PEやPPは一般に付加重合、PA・PET・PBTなどはグレードによって重合・重縮合経路が異なります。
射出成形|ペレットから複雑な部品を量産する
代表的な射出成形の流れは①材料の乾燥(必要な樹脂)→②シリンダで可塑化→③金型へ充填→④保圧→⑤冷却固化→⑥型開き・突き出し→⑦ゲート処理・検査です。PA、PC、PBT、PET、PPS、PEEKなどは指定条件で予備乾燥・温度管理をしないと加水分解や外観・強度不良を招きます。乾燥条件は材料メーカーの具体的な品番と設備条件に従います。
押出・ブロー・圧縮・熱成形・切削・3Dプリント
| 製法 | 特徴 | 用途・加工上の注意 |
|---|---|---|
| 射出成形 | 複雑形状と量産に強い | ヒケ、ウェルドライン、反り、ゲート位置 |
| 押出成形 | 一定断面の連続生産 | 丸棒・板・パイプ、冷却と残留応力 |
| ブロー成形 | 中空体を成形 | ボトル・タンク・ダクト、肉厚分布 |
| 圧縮成形 | 圧力で型に充填・硬化 | 熱硬化性、PTFE等、収縮や気泡 |
| 熱成形 | 加熱シートを型に沿わせる | トレイ・カバー、局所肉厚減少 |
| 切削加工 | 材料板・棒から削り出し | 試作・少量、熱変形、バリ、保持変形 |
| 積層造形(3Dプリント) | 少量・複雑形状に柔軟 | 造形方向の異方性、空隙、熱履歴 |
射出成形設計のコツ|肉厚・リブ・ボス・抜き勾配
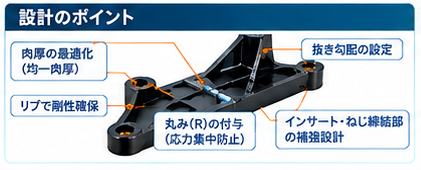
- 肉厚を均一に:急激な肉厚変化はヒケ、ボイド、反り、充填不良を招きます。
- リブ:薄肉板の剛性を断面形状で確保します。リブ厚は母材肉厚より薄くすることが多いですが、数値は材料・金型と相談。
- ボス:ねじを受けるボス根元は急激に厚くせず、支持リブとフィレットを工夫します。
- 抜き勾配:金型から取り出せるよう、表面仕上げやシボ深さに応じて適切な勾配を設けます。
- ゲート・ウェルド:流動の合流部に強度低下が生じ得るため、荷重の大きい箇所を避けます。
- 寸法公差:半結晶性やGF強化樹脂では収縮率の方向差と金型温度を考慮します。
選定するには?|用途別・設計者向けの実践例
Step 1:荷重・温度・薬品・環境・数量から候補を絞る
最初に①静荷重/衝撃/疲労②連続使用温度と短期ピーク③許容たわみ④吸湿・薬品・紫外線⑤難燃・絶縁・認証⑥摩耗・PV値⑦ロット・コストを整理します。高価なスーパーエンプラを選ぶ前に、要求仕様を満たす汎用樹脂や汎用エンプラ、GF強化品の候補を比較しましょう。
Step 2:FA装置と機械部品の材料選定例
| 使用箇所・要求 | 候補材料 | 選ぶ理由と注意点 |
|---|---|---|
| 低荷重の保護カバー | ABS、PC、PP | 衝撃・薬品・屋外環境に合わせる。透明ならPC/PMMA |
| 透明安全カバー | PC | 衝撃に強い品種がある。薬品ESC、傷、法規・安全規格を確認 |
| 精密ギア | POM、PA、PEEK | 摩耗・騒音・クリープ・歯面発熱・吸水を比較 |
| 摺動ガイド・ブッシュ | POM、PA、PTFE充填、PEEK | PV値・相手軸・荷重・温度と潤滑条件で評価 |
| コネクタ・電気部品 | PBT、PA66、PPS、LCP | 絶縁・耐熱・難燃・寸法・CTI・製品認証 |
| モーター周辺の高温部品 | PPS、PEEK、PEI | 連続温度と荷重・電気特性、加工費を検討 |
| 薬液タンク・配管 | PE、PP、PVC、PVDF、PTFE | 薬液濃度・温度・応力・継手の密封 |
| ねじ締結の繰返し部 | POM、PA、金属インサート | 面圧・クリープ・締付トルク・温度サイクル |
| 低コスト大量量産の外装 | PP、ABS | 生産性と外観。金型費・塗装・難燃品を比較 |
| 高精度寸法の治具 | POM、PPS、PEEK、金属 | 温度、吸湿、熱膨張・剛性、材料費を評価 |
設計計算のポイント①:たわみは強度と別
同じ形状・荷重の梁では、単純化した弾性範囲でたわみがヤング率Eの逆数におおむね比例します。鋼200 GPaとPOM約3 GPaでは、POMのほうが桁違いにたわみやすくなります。材料変更時は断面二次モーメントI、肉厚、リブ、長さ、支持条件まで再設計してください。長期荷重ではクリープを考慮して初期Eだけで計算しないことが重要です。
設計計算のポイント②:温度変化と吸湿の寸法変化
長さL、線膨張係数α、温度差ΔTなら概算はΔL=αLΔTです。例えばα=100×10⁻⁶/K、L=100 mm、ΔT=40℃なら熱伸びは約0.40 mm。PAは吸水による寸法変化も加わるため、乾燥状態と使用後の調湿状態で公差を確認します。
設計計算のポイント③:クリープとねじ締結
樹脂ボスに金属ねじを高い締付力で固定すると、温度・時間とともに応力緩和で締結力が低下することがあります。金属カラー、適切なインサート、座面拡大、トルク管理や振動試験を検討します。スナップフィットでは最大ひずみだけでなく、長期保持の応力緩和と繰返し脱着を評価します。
切削加工の注意点|樹脂棒材・板材の仕上げ
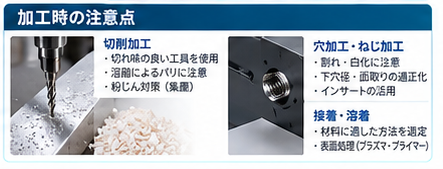
樹脂は鋼より低い弾性率・熱伝導率のため、クランプで変形しやすく切削熱が逃げにくい材料です。切れ味のよい工具、刃物・送りと切込みの管理、段階的な切削、必要な冷却、残留応力除去や加工後の寸法安定化を検討します。POM・PEEK・PTFE等で条件が異なるため品種別に設定します。GF/CF強化材の加工では摩耗粉じん・工具摩耗・集じん・保護具にも注意してください。加工中の粉じん・加熱分解生成物のリスクはSDSと設備安全手順で管理します。
よくある質問(FAQ)
汎用樹脂とエンプラの違いは?
機械的強度・耐熱性・寸法精度などを重視する樹脂をエンプラと呼ぶことが多い一方、分類は厳密な国際統一等級ではありません。部品の要求性能を満たすかどうかが重要です。
結晶性と非晶性の違いは?
結晶性(正確には多くが半結晶性)は樹脂分子の一部が規則的に並び、非晶性は長距離規則性を持ちません。収縮、耐薬品性、透明性、寸法安定性、熱挙動に影響します。
POMとPAはどちらがギアに向く?
POMは寸法安定性や低摩擦を求めるギアに有力、PAは靱性・摩耗特性などで候補になります。吸水、騒音、荷重、温度、潤滑と要求寿命で決めます。
PCとPMMAはどちらが透明カバー向き?
PCは高い衝撃靱性を重視する場合、PMMAは透明性・耐候性・耐擦傷性などを重視する場合に検討します。いずれも薬品や衝撃・規格適合を部品形状で確認します。
PPSとPEEKは何が違う?
いずれも耐熱・耐薬品性が求められる候補ですが、PEEKは特定の高温・摺動用途で優れた選択肢となる一方、材料費が高くなりやすい傾向です。PPSも品種によって高耐熱・高剛性を得られます。グレードと荷重・温度をそろえて比較してください。
難燃性V-0なら機器を安全に使える?
いいえ。UL94 V-0は決められた試験片・板厚・試験方法での分類です。実製品の発火源・周辺部品・放熱・電気距離・製品安全規格を別途確認する必要があります。
わかりやすい本になります。今日からモノ知りシリーズ トコトンやさしいプラスチック材料の本
まとめ|樹脂選定は「種類・構造・長期性能・製法」で決まる
樹脂部品の設計では、汎用樹脂/エンプラ/スーパーエンプラの階層と、結晶性/非晶性という別の分類を重ねて理解することが出発点です。材料の強度表だけでなく、HDT・Tg・吸水・クリープ・薬品・難燃・摺動・コストと成形収縮を同じ条件で比較し、樹脂グレードを指定しましょう。形状・リブ・ボス・成形法まで一緒に設計すると、樹脂の利点を最大限に引き出せます。
参考資料・関連記事
- 日本産業標準調査会(JISC):JIS K 7161、K 7171、K 7191等の規格検索
- UL Solutions:UL 94等の燃焼性・認定制度
- Ensinger:エンプラ・スーパーエンプラの材料データ
- 機械設計1|アルミニウム合金
- 機械設計2|銅・銅合金
- 機械設計3|鉄・鉄合金
- 機械設計4|チタン・チタン合金
- 機械設計5|マグネシウム合金
- 機械設計6|カーボンファイバー・CFRP
物性値と相対評価は代表的な目安です。特定の品番の保証値ではありません。設計時はメーカーの最新版データシート、試験条件、認証・規格原文と実部品による温湿度・荷重・耐久評価を優先してください。